Language

Le passage d'une turbine de pompe à eau de l'aluminium au COUP D'OEIL renforcé de fibres de carbone a réduit le poids unitaire de 62 % et prolongé la durée de vie au-delà de 20 000 heures, mais le composé identique s'est brisé en quelques semaines lorsqu'un produit chimique de lavage caustique a attaqué la matrice polymère. Ce contraste reflète l’état réel des matériaux hautes performances en 2026 : le plafond de performance ne cesse d’augmenter, mais chaque gain entraîne un compromis qu’un concepteur doit comprendre avant d’approuver une spécification.
Des matériaux performants sont des systèmes polymères et des composites qui conservent leur intégrité structurelle à des températures de service continu supérieures à 150 °C, résistent aux produits chimiques agressifs et conservent leurs propriétés mécaniques sous une charge soutenue. Ils se situent un niveau au-dessus des plastiques techniques conventionnels, dans une hiérarchie définie par un indice de température à long terme, une résistance au fluage et une certification plutôt que par un seul chiffre de résistance à la traction.
Qu’est-ce qui rend réellement un polymère haute performance ?
Un polymère obtient la désignation de haute performance grâce à quatre critères mesurables : la température d'utilisation continue, la rétention de traction après vieillissement thermique, la résistance chimique dans le milieu cible et l'inflammabilité ou les caractéristiques électriques certifiées. La plupart des thermoplastiques commerciaux n’atteignent jamais ce niveau.
Le polypropylène standard est évalué à près de 100°C en continu ; Le POM se situe à environ 110°C ; Le PBT prend environ 150°C ; Le PA66 renforcé de verre atteint environ 180°C dans les qualités stabilisées thermiquement. Le niveau haute performance commence avec le APP à environ 190°C, passe par le PPS à 220°C et culmine avec le PEEK à 260°C. Chaque échelon dans l'échelle augmente la résistance à la température, la stabilité dimensionnelle et le coût de la résine de base, de sorte que la décision de sélection est toujours un compromis entre la température et le budget.
Température d'utilisation continue par résine
PEEK 260°C
PPS 220°C
PPA 190°C
PA66* 180°C
PBT 150°C
POM 110°C
PP 100°C
Les valeurs sont des évaluations de service à long terme typiques utilisées par les fournisseurs de matériaux ; PA66* fait référence à un grade renforcé de verre et stabilisé à la chaleur.
Le renforcement des fibres élève le plafond de performance
Le renforcement des fibres, et non les polymères de base nouvellement inventés, représente l'essentiel des véritables progrès en matière de performances des plastiques hautes performances au cours de la dernière décennie.
La fibre de verre est la bête de somme rentable. Un composé PA66 renforcé à 30 % de verre offre un module de flexion d'environ 8,5 GPa et élève la température de déflexion thermique d'environ 70 °C à plus de 240 °C. La fibre de carbone va plus loin : une qualité renforcée à 30 % de carbone atteint généralement un module de 20 à 22 GPa, réduit la densité d'environ 8 % par rapport au verre et ajoute de la conductivité électrique aux composants dissipateurs d'électricité statique. Les avancées les plus discrètes concernent le contrôle de la formulation : des agents de couplage qui améliorent l'adhérence de la matrice de fibres, des composés à faible gauchissement pour les boîtiers à paroi mince et des qualités à haut débit qui permettent à un PEEK renforcé de carbone de remplir des moules complexes sans sacrifier les données mécaniques.
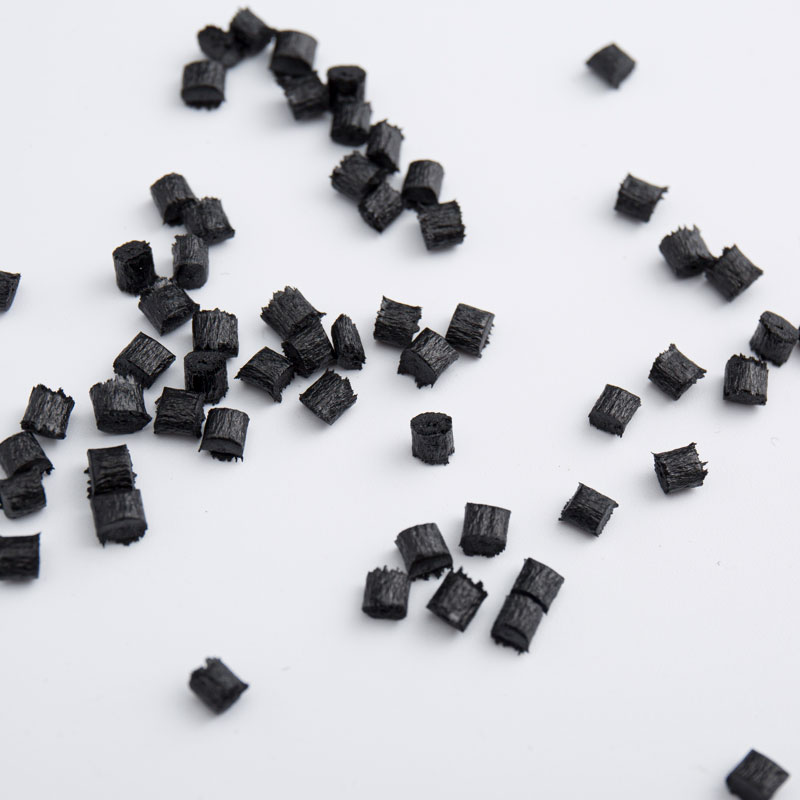 Composé PEEK CF30 pour les applications à haute charge et haute température Ce PEEK renforcé de fibres de carbone offre une rigidité, une stabilité dimensionnelle et une résistance à l'usure élevées, ce qui en fait un choix judicieux pour les environnements structurels et thermiques exigeants où les polymères standards ne sont pas à la hauteur. Voir le produit →
Direction GF30
- Module de flexion : 8,5 GPa
- Densité : 1,46 g/cm 3
- Résistivité volumique : 10 15 ohm-cm
- Coût relatif : 1x
- Idéal pour la rigidité et la stabilité dimensionnelle sensibles aux coûts
Direction CF30
- Module de flexion : 21 GPa
- Densité : 1,34 g/cm 3
- Résistivité volumique : 10 2 ohm-cm
- Coût relatif : 4-6x
- Idéal pour la légèreté, la conductivité et la fatigue
Un composé de fibre de carbone modifie le mode de défaillance, pas seulement le degré de rigidité. Après la formation d'une fissure matricielle, les fibres individuelles continuent de combler l'écart et de supporter la charge, c'est pourquoi les pièces renforcées CF présentent souvent une durée de vie à la fatigue beaucoup plus longue dans les applications cycliques que la même résine avec de la fibre de verre.
Les additifs fonctionnels élargissent les possibilités d'un seul granulé
Les retardateurs de flamme sans halogène, les lubrifiants PTFE/MoS2 et le carbone conducteur permettent à une seule famille de polymères de base de couvrir des applications qui nécessitaient auparavant cinq résines différentes, ce qui réduit les coûts de qualification et simplifie la chaîne d'approvisionnement.
Le résultat pratique apparaît dans chaque segment. Un PA66 ignifuge UL94 V-0 avec une faible densité de fumée peut servir dans les boîtiers électriques, tandis qu'un PA66 avec PTFE et MoS2 fonctionne comme un engrenage autolubrifiant qui ne voit jamais de bain d'huile. Les qualités remplies de carbone offrent une protection contre les décharges électrostatiques à des résistivités de surface d'environ 10. 2 à 10 6 ohm/carré. Les formules stabilisées à la chaleur et résistantes à l'hydrolyse protègent les pièces exposées au liquide de refroidissement et à l'huile chaude. C'est pourquoi pourquoi des granulés de plastique PA modifiés méritent un examen attentif lors de la sélection des matériaux.
 PA66 avec MoS2 et PTFE pour pièces d'usure autolubrifiantes Ce nylon modifié combine résistance mécanique et lubrification interne, adapté aux engrenages et composants mobiles qui fonctionnent sans huile externe, réduisant ainsi la maintenance et prolongeant la durée de vie. Voir le produit →
| Modification | Valeur cible clé | Exemple de résine de base | Application typique |
| Ignifuge | UL94 V-0, faible densité de fumée | PA66 | Coffrets ferroviaires et électriques |
| Usure et frottement | COF dynamique 0,12-0,2 | PA66, POM, PPA | Engrenages, bagues, guides coulissants |
| Conducteur / antistatique | Résistivité superficielle 10 2 -10 6 ohm/carré | PA66-CF30, PC | Boîtiers et plateaux ESD |
| Hydrolyse / résistance à l'huile | Rétention de traction supérieure à 80 % après 1 000 h dans l'huile chaude | PA6-GF30 | Capots moteur, carters d'huile |
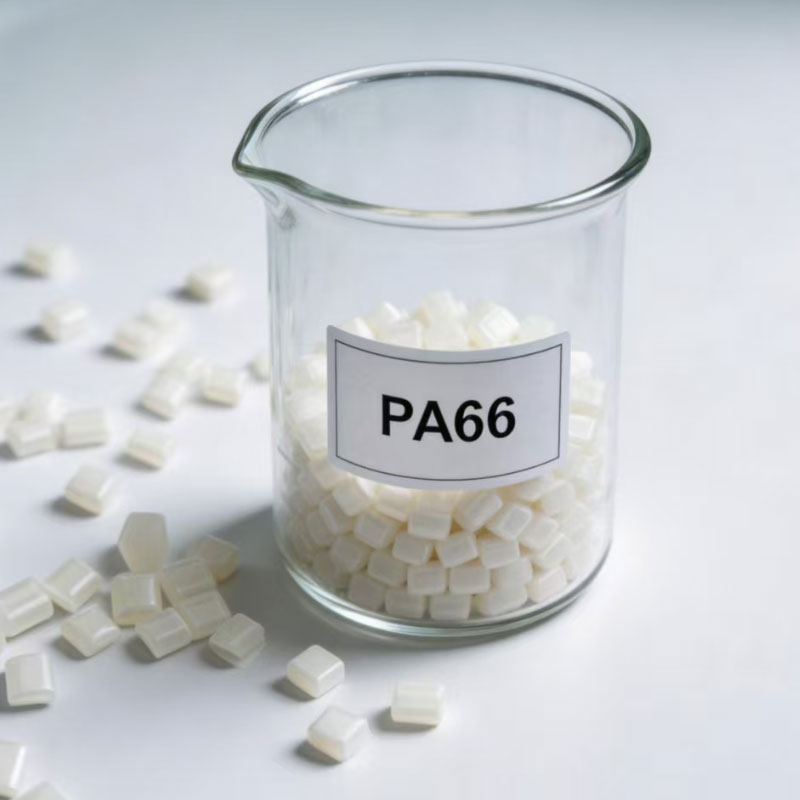 PA66 ignifuge sans halogène à faible densité de fumée Cette qualité PA66 utilise un système ignifuge phosphore-azote, atteignant des indices CTI et de fil incandescent élevés, ce qui en fait une option plus sûre pour les boîtiers électriques et les composants haute tension. Voir le produit →
T
UL94 V-0 signifie que la barre de test s'éteint automatiquement dans les 10 secondes suivant le retrait de la flamme, sans gouttes brûlantes qui enflamment un indicateur de coton. Cette note ne dit rien sur la densité de la fumée, c'est pourquoi des composés sans halogène à faible fumée sont spécifiés pour les applications ferroviaires et de construction, même lorsque la norme V-0 serait conforme.
La haute performance durable n’est plus une option
Le contenu recyclé peut entrer dans des composés hautes performances sans dégrader la pièce finale, mais le préparateur doit contrôler le poids moléculaire, le niveau de contaminant et la cohérence d'un lot à l'autre de manière beaucoup plus stricte qu'avec un polymère vierge.
Les flux de récupération industrielle, tels que les carottes d'injection automobiles, les canaux d'injection et les essais de moules, constituent des matières premières pratiques pour la PCR et les composés recyclés post-industriels. Ils arrivent avec un historique thermique connu et moins de contaminants que les déchets de consommation. Les transformateurs certifiés selon le Global Recycled Standard prouvent la chaîne de traçabilité ; CQC et IATF16949 couvrent la conformité des produits et l'aspect gestion de la qualité. Zhejiang Lisu Composite Materials Co., Ltd. est un exemple de fabricant de mélanges qui détient les trois certifications et publie des données de conformité spécifiques aux matériaux. Le véritable problème n’est pas de savoir si le nylon recyclé peut atteindre les valeurs spécifiées lors des tests, mais s’il peut les atteindre dans chaque sac d’une commande de plusieurs tonnes.
- Vérification des matières premières sur chaque lot entrant
- Dosage de précision automatisé pour maintenir les niveaux d'additifs stables
- Surveillance en ligne du flux de fusion et de la viscosité pendant le mélange
- Tests de traction, d'impact et d'indice thermique au niveau du lot avant la sortie
Comment choisir un fournisseur de matériaux haute performance
Les données de contrôle et de validation des processus des fournisseurs sont plus importantes que les principaux tableaux de propriétés lorsque vous engagez la production d'un composé haute performance.
Les feuilles de propriétés décrivent un seul lot de test ; les pièces de production dépendent de chaque lot. Un fournisseur qualifié peut montrer l’inspection de la résine entrante, les enregistrements de dosage automatisés, les paramètres de mélange en ligne et les résultats des tests mécaniques au niveau du lot. La même logique s’applique aux qualités recyclées, où le risque de variabilité est plus élevé. Les certifications vous donnent une piste d'audit, mais rien ne remplace un petit essai pilote avec un outil équivalent à la production.
- Documentez le cycle de service complet, y compris les pics de température, l'exposition aux fluides, la charge cyclique et les UV, et pas seulement la température de fonctionnement maximale.
- Demandez un lot pilote et exécutez 100 à 200 pièces avec des paramètres de production pour mesurer le retrait, le gauchissement et le temps de cycle.
- Auditez les contrôles de processus du préparateur, couvrant l'inspection des matières premières, le dosage automatisé et la surveillance en ligne.
- Validez les propriétés vieillies dans l’environnement réel plutôt que de vous fier à des données de laboratoire sèches.
- Examinez le coût total au débarquement, y compris la réduction de poids, les économies de temps de cycle et les taux de rebut.
260°C Température de service continue maximale PEEK
62% Réduction de poids par rapport à la roue en aluminium
V-0 Base de référence UL94 pour les pièces électriques
100% Objectif de cohérence des lots par lot de production
Foire aux questions
Les polymères hautes performances recyclés peuvent-ils égaler les performances vierges ?
Oui, lorsque le flux d’alimentation est propre et que le préparateur stabilise à nouveau la formulation. Les composés PA et PBT de récupération industrielle conservent généralement 85 à 95 pour cent des propriétés mécaniques vierges ; l'écart se réduit presque pour le module de traction et s'élargit pour l'impact et l'allongement. Demandez des données d’impact et d’allongement au niveau du lot avant l’approbation.
Quelle est la limite de température pratique du PPS par rapport au PEEK ?
Les composés PPS conviennent à des conditions d'utilisation continue autour de 200-220°C, avec de courtes excursions jusqu'à 240°C. Le PEEK fonctionne en continu à 260°C, offre une plus grande ténacité à la rupture et résiste mieux à la vapeur et aux fluides caustiques. Dans les environnements humides, l’écart se creuse car le PPS devient plus cassant après vieillissement thermique.
Comment valider un nouveau composé avant la production ?
Exécutez un essai de moulage pilote avec les paramètres de production, mesurez le retrait et le gauchissement sur 50 tirs ou plus, vérifiez la stabilité dimensionnelle à la température de fonctionnement et testez les échantillons vieillis dans l'environnement fluide ou chimique réel. Les données mécaniques d’une barre de test sèche ne suffisent jamais.
Les GF30 et CF30 sont-ils interchangeables ?
Non. Les qualités renforcées de verre coûtent moins cher et tolèrent l’usure abrasive ; les qualités renforcées au carbone offrent un module environ 2,5 fois plus élevé, une densité environ un tiers inférieure et une conductivité électrique. L'échange de l'un contre l'autre modifie le retrait, les exigences de dépouille, le comportement à la corrosion et le prix de la pièce.